

เครื่องพันขดลวดเครื่องเดียวสามารถผลิตขดลวดได้หลายแบบหรือไม่?
2026-11-10 11:45คู่มือเชิงปฏิบัติสำหรับการเปรียบเทียบความแตกต่างของผลิตภัณฑ์ การกำหนดค่าเครื่องจักร เวลาในการเปลี่ยนงาน และต้นทุนการผลิตโดยรวม ก่อนที่คุณจะตัดสินใจใช้แพลตฟอร์มร่วมกัน
เครื่องพันขดลวดเครื่องเดียวสามารถผลิตขดลวดได้หลายชิ้นหรือไม่? ได้ — แต่เงื่อนไขไม่ใช่ความคล้ายคลึงกันทางรูปลักษณ์ และไม่ใช่เรื่องของความคิดเห็น
ขดลวดสองขดอาจดูเหมือนกันในแบบร่าง แต่ก็ยังต้องการอุปกรณ์ยึด อุปกรณ์นำลวด หรือกลไกการพันที่แตกต่างกัน ขดลวดสองขดอาจมีความยาวแตกต่างกันมาก แต่ก็ยังสามารถใช้แท่นเดียวกันได้ เพราะความยาวมักเป็นตัวแปรที่ระบบยึดที่ออกแบบมาอย่างดีสามารถจัดการได้อยู่แล้ว
สิ่งที่ตัดสินคำตอบคือ ความแตกต่างของแต่ละผลิตภัณฑ์นั้นอยู่ห่างจากช่วงการปรับแต่งของเครื่องจักรที่กำหนดไว้มากน้อยเพียงใด โดยเปรียบเทียบทีละรายการ ไม่ใช่ตัดสินด้วยสายตา
เลิกถามว่ามีสินค้ากี่ชิ้น ให้ถามว่าเครื่องจักรสามารถรองรับความแตกต่างได้กี่อย่าง
คำขอส่วนใหญ่มักมาในรูปแบบการนับ: เรามีห้ารุ่น เครื่องเดียวสามารถใช้งานได้ทั้งหมดหรือไม่? การนับเป็นหน่วยที่ไม่ถูกต้อง เพราะผลิตภัณฑ์แตกต่างกันที่ระดับ ไม่ใช่จำนวน
ความแตกต่างระหว่างผลิตภัณฑ์สองชนิดจะแปรผันได้เป็น 3 ระดับดังนี้:
ระดับโปรแกรมจำนวนรอบ ความเร็ว จุดตั้งค่าแรงตึง และรูปแบบการม้วน จะถูกบันทึกไว้สำหรับแต่ละผลิตภัณฑ์ และเรียกใช้เมื่อเปลี่ยนผลิตภัณฑ์
ระดับเครื่องมืออุปกรณ์ยึด แท่นวาง และแผ่นกำหนดตำแหน่งจะถูกเปลี่ยนใหม่ตามแต่ละผลิตภัณฑ์ ในขณะที่จุดอ้างอิงตำแหน่งยังคงเหมือนเดิม
ระดับโครงสร้างหากมีการเปลี่ยนแปลงตัวนำ ระบบปรับความตึง กลไกการจับยึด หรือลำดับการทำงานอัตโนมัติ ตัวเครื่องเองก็จะเปลี่ยนไปตามผลิตภัณฑ์ที่ใช้
ถัดลงมาคือผลลัพธ์ที่สี่: ข้อกำหนดอยู่นอกเหนือขอบเขตที่เครื่องจักรตรวจสอบแล้ว และเครื่องจักรแยกต่างหากคือคำตอบที่เหมาะสม
เครื่องจักรจะไม่ยืดหยุ่นเท่ากับกรณีที่ดีที่สุด แต่จะยืดหยุ่นเท่ากับกรณีที่แย่ที่สุด
ด้วยเหตุนี้ การประเมินความเข้ากันได้จึงควรดำเนินการให้เสร็จสิ้นก่อนการเสนอราคา ไม่ใช่หลังจากซื้อสินค้าแล้ว ความแตกต่างที่สำคัญที่สุดระหว่างผลิตภัณฑ์สองชนิดจะเป็นตัวกำหนดระดับของโครงการทั้งหมด
เรียกใช้หน้าจอในสี่ขั้นตอน
ตัวแปรสี่ตัวมีผลต่อการตัดสินใจเกือบทั้งหมด ได้แก่ การจัดวางและการยึด การจัดเรียงขา การพันขดลวด และภาระที่เกิดขึ้นในกระบวนการถัดไป เปรียบเทียบตัวแปรเหล่านี้ตามลำดับ และหยุดที่ขั้นตอนแรกที่ล้มเหลว เพราะขั้นตอนต่อๆ ไปไม่สามารถแก้ไขได้
01. มีการแชร์ข้อมูลอ้างอิงตำแหน่งหรือไม่?
เริ่มจากพื้นผิวการจับยึด จุดอ้างอิง และโซนการพันด้าย หากใช้จุดอ้างอิงร่วมกันกับชิ้นส่วนการจับยึดที่สามารถเปลี่ยนได้ จะต้องเปลี่ยนเครื่องมือ หากใช้จุดอ้างอิงที่แตกต่างกัน จะต้องปรับปรุงกลไกการจับยึดใหม่ทั้งหมด และหากใช้กระสวยด้ายคนละแบบ มักจะต้องใช้เครื่องจักรที่แตกต่างกัน การเปลี่ยนโปรแกรมหรือการสลับอุปกรณ์จับยึดจะไม่สามารถแก้ไขปัญหาจุดอ้างอิงที่ไม่ตรงกันได้
02. สามารถเปลี่ยนเครื่องมือได้โดยไม่รบกวนการอ้างอิงนั้นหรือไม่?
ถ้าใช่ คู่ชิ้นส่วนนั้นก็สามารถใช้งานได้ในระดับเครื่องมือ การกำหนดค่าพินจะถูกตัดสินใจที่นี่: รูปแบบที่เหมือนกันไม่จำเป็นต้องทำอะไรมากไปกว่าการเปลี่ยนแปลงโปรแกรม ระยะห่างของพินเท่ากันแต่ความยาวพินต่างกันโดยปกติแล้วจะเป็นการเปลี่ยนแผ่นหรือรัง และระยะห่างของพินหรือรูปแบบแถวที่แตกต่างกันหมายถึงการออกแบบแผ่นกำหนดตำแหน่งใหม่ ตรรกะเดียวกันนี้ใช้กับรังการโหลดและตัวจับยึด สิ่งสำคัญในตอนนี้ไม่ใช่ว่าทำได้หรือไม่ แต่เป็นจำนวนชิ้นส่วนที่เปลี่ยน ในลำดับใด และพิสูจน์ได้อย่างไรว่าการเปลี่ยนนั้นถูกต้องก่อนที่จะได้ชิ้นงานที่ดีชิ้นแรก
03. ผลิตภัณฑ์ทั้งสองชนิดทำงานภายในช่วงการหมุนที่ได้รับการตรวจสอบแล้วหรือไม่?
เปรียบเทียบช่วงลวด จำนวนรอบ แรงดึง และการเรียงชั้น การใช้ตัวนำหรือหัวฉีดที่แตกต่างกันอาจหมายถึงการเปลี่ยนแปลงเครื่องมือ ระบบแรงดึงที่สองหรือรูปทรงตัวนำที่แตกต่างกันนั้นถือเป็นการเปลี่ยนแปลงโครงสร้าง ไม่ว่าแบบร่างจะระบุอย่างไรก็ตาม และหากผลิตภัณฑ์ทั้งสองใช้กระบวนการผลิตที่แตกต่างกัน เช่น ลำดับการบัดกรี การใส่ หรือการทดสอบที่แตกต่างกัน นั่นเป็นการตัดสินใจเกี่ยวกับเครื่องจักรแยกต่างหาก ไม่ใช่การเปลี่ยนแปลงเครื่องมือ
04. ระยะเวลาเปลี่ยนผ่าน × ความถี่ในการเปลี่ยนผ่าน ส่งผลต่อกำลังการผลิตที่คุณกำลังซื้อหรือไม่?
เครื่องจักรที่ใช้งานร่วมกันได้ซึ่งสูญเสียเวลาทำงานส่วนใหญ่ในแต่ละรอบการเปลี่ยนกะ ไม่ได้ช่วยประหยัดกำลังการผลิต แต่เป็นการย้ายการสูญเสียไปยังที่ที่ไม่ค่อยเห็นได้ชัด หากขั้นตอนนี้ล้มเหลว เครื่องจักรที่ใช้ร่วมกันอาจยังคงเป็นการลงทุนที่เหมาะสม แต่ต้องพิสูจน์ได้ด้วยการลงทุนและความยืดหยุ่น ไม่ใช่แค่ปริมาณงาน
มีข้อควรระวังสองประการที่ใช้ได้ตลอดทั้งกระบวนการ ประการแรก ขอบเขตระหว่างระดับหนึ่งกับอีกระดับหนึ่งนั้นขึ้นอยู่กับเครื่องจักรแต่ละชนิด โดยกำหนดจากระยะการปรับ การทำซ้ำ และช่วงที่ได้รับการตรวจสอบแล้วของโครงสร้างเฉพาะนั้นๆ และได้รับการยืนยันในการตรวจสอบทางวิศวกรรม แทนที่จะสันนิษฐานจากแบบร่าง และประการที่สอง ขนาดของความแตกต่างไม่ได้บ่งบอกถึงระดับของมันเสมอไป การเปลี่ยนแปลงเล็กน้อยในระยะห่างระหว่างหมุดอาจทำให้ต้องใช้แผ่นกำหนดตำแหน่งใหม่ ในขณะที่การเปลี่ยนแปลงที่มากขึ้นในความยาวของแกนหมุนอาจรองรับได้ด้วยอุปกรณ์ยึดเดิม
ตาราง — โครงสร้างต้นทุนของแพลตฟอร์มแบบใช้ร่วมกัน เทียบกับเครื่องคอมพิวเตอร์เฉพาะสองเครื่อง
| ปัจจัยด้านต้นทุน | เครื่องจักรผลิตสินค้าหลายชนิดเครื่องเดียว | เครื่องจักรเฉพาะสองเครื่อง |
| การลงทุนเริ่มต้น | ราคาจะต่ำลงเมื่อมีการนำแพลตฟอร์มเดิมมาใช้ซ้ำ และจะสูงขึ้นเมื่อมีการสร้างโครงสร้างที่สองเข้าไปในกรอบเดียวกัน | สูงกว่า — สองระบบที่สมบูรณ์ |
| พื้นที่ใช้สอย | เครื่องจักรขนาดเดียว พร้อมพื้นที่จัดเก็บเครื่องมือ | รอยเท้าสองรอย |
| เครื่องมือ | ชุดอุปกรณ์ที่สามารถเปลี่ยนได้หลายแบบสำหรับยึดและบำรุงรักษา | หนึ่งชุดต่อผลิตภัณฑ์ |
| การเปลี่ยนถ่าย | การเปลี่ยนอุปกรณ์, การเรียกคืนโปรแกรม, การยืนยันสินค้าตัวอย่างชิ้นแรก | ไม่สามารถนำไปใช้ในการผลิตตามปกติได้ |
| การกำหนดตารางเวลา | ผลิตภัณฑ์ทั้งสองใช้แหล่งความจุเดียวกัน | เป็นอิสระต่อกันในแต่ละเครื่อง |
| ความจุที่มีประสิทธิภาพ | ลดลงตามชั่วโมงการเปลี่ยนกะ | เต็มจำนวน ต่อเครื่อง |
ดังนั้น การเปรียบเทียบที่สำคัญจึงไม่ใช่ราคาซื้อ แต่เป็นการต้นทุนรวมในการเป็นเจ้าของตลอดแผนการผลิต:
การลงทุนด้านอุปกรณ์ + ชุดเครื่องมือ + การสูญเสียระหว่างการเปลี่ยนงาน + ต้นทุนการดำเนินงาน เทียบกับกำลังการผลิตที่คุณต้องการซื้อจริง
มีสถานการณ์หนึ่งที่ควรกล่าวถึงอย่างชัดเจน เพราะมันเกิดขึ้นซ้ำแล้วซ้ำเล่า ผู้ผลิตซื้อเครื่องจักรที่ปรับแต่งได้สูงเพียงเครื่องเดียวเพื่อหลีกเลี่ยงการซื้อเครื่องที่สอง การเปลี่ยนการผลิตแต่ละครั้งใช้เวลาเกือบทั้งกะ และต้องตามด้วยชิ้นงานทดลองและการอนุมัติชิ้นงานแรก เครื่องจักรใช้เวลาทั้งสัปดาห์ไปกับการปรับแต่งแทนที่จะผลิต และสุดท้ายแล้วการใช้งานก็ต่ำกว่าเครื่องจักรที่เรียบง่ายกว่าสองเครื่อง ในขณะที่ความยืดหยุ่นที่ทำให้การซื้อนั้นคุ้มค่ากลับไม่เคยถูกนำมาใช้ เครื่องจักรนั้นมีความสามารถ แต่แผนการที่ใช้กับมันนั้นไม่ดี
สิ่งที่ SIPU ยืนยันก่อนที่จะเสนอราคาเครื่องที่ใช้ร่วมกัน
จุดยืนของเราในที่นี้ค่อนข้างจำกัด: เราไม่เปิดเผยค่าความคลาดเคลื่อนมาตรฐานสำหรับขดลวดสองขด เพราะตัวเลขดังกล่าวไม่มีอยู่จริง และหากมีอยู่จริงก็จะกลายเป็นเงื่อนไขในสัญญาที่ไม่มีใครสามารถปฏิบัติตามได้ สิ่งที่สามารถระบุได้อย่างแม่นยำคือการประเมินผล — และนั่นคือสิ่งที่เราเขียนลงในสัญญา
ก่อนที่จะมีการเสนอราคาโครงการที่มีหลายผลิตภัณฑ์ จะมีการยืนยันสี่สิ่งต่อไปนี้สำหรับคู่ผลิตภัณฑ์นั้นๆ:
1. การเปรียบเทียบข้อมูลอ้างอิง
แต่ละผลิตภัณฑ์อ้างอิงจากจุดใด และจุดอ้างอิงทั้งสองตรงกันหรือไม่ สิ่งนี้จะเป็นตัวกำหนดว่าโครงการนั้นอยู่ในระดับเครื่องมือหรือสูงกว่านั้น
2. แนวคิดเกี่ยวกับอุปกรณ์จับยึดและลำดับการเปลี่ยนอุปกรณ์
มีการเปลี่ยนชิ้นส่วนกี่ชิ้น เปลี่ยนในลำดับใด ชิ้นส่วนใดบ้างที่สามารถปรับแต่งได้แทนที่จะเปลี่ยนใหม่ และจะมีการตรวจสอบการเปลี่ยนชิ้นส่วนอย่างไรก่อนที่จะเริ่มการผลิตอีกครั้ง
3. พารามิเตอร์การพันขดลวดที่ผ่านการตรวจสอบแล้ว
ช่วงลวด การตั้งค่าแรงดึง และรูปแบบการวางซ้อนสำหรับแต่ละผลิตภัณฑ์ จะได้รับการยืนยันโดยอ้างอิงจากช่วงการทำงานที่ผ่านการตรวจสอบแล้วของเครื่องจักร ไม่ใช่ช่วงการทำงานที่ระบุไว้
4. แผนบทความฉบับแรก
สิ่งที่วัดในชิ้นงานแรกของแต่ละผลิตภัณฑ์หลังจากเปลี่ยนกระบวนการผลิตคืออะไร และผลลัพธ์ใดที่จะใช้ในการอนุมัติล็อตสินค้า
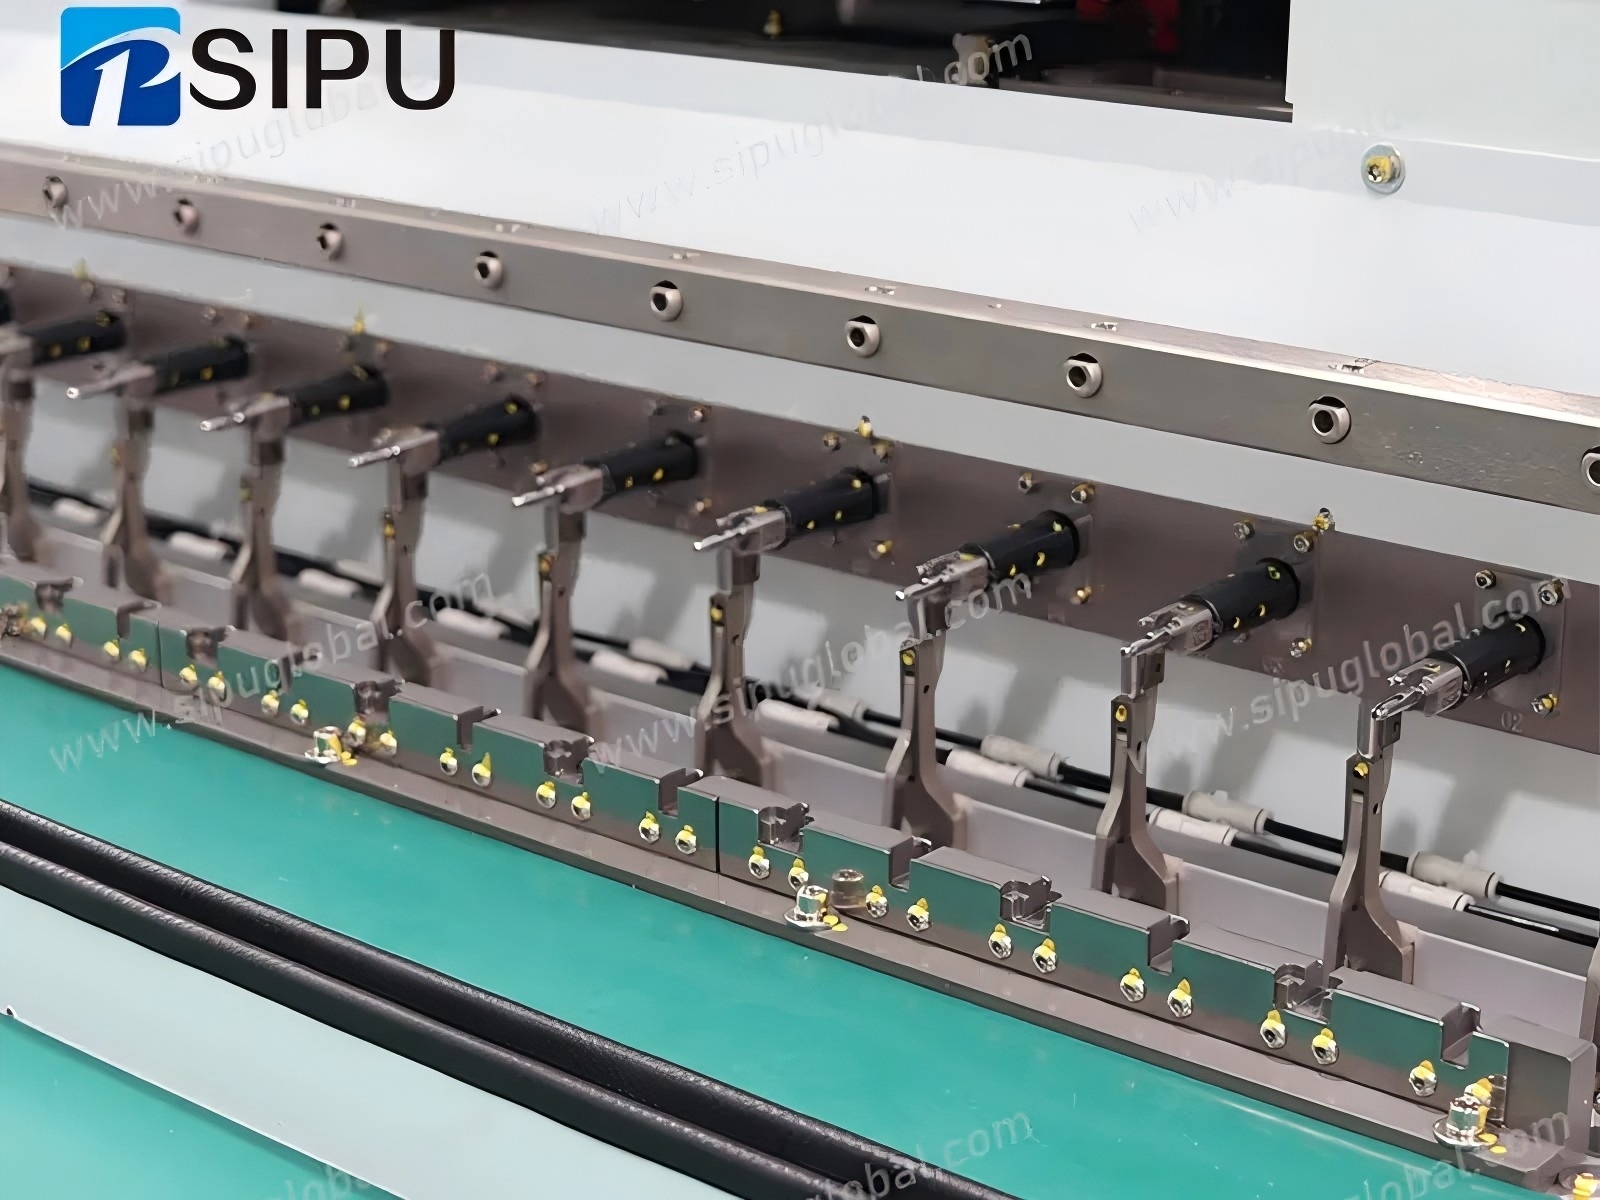
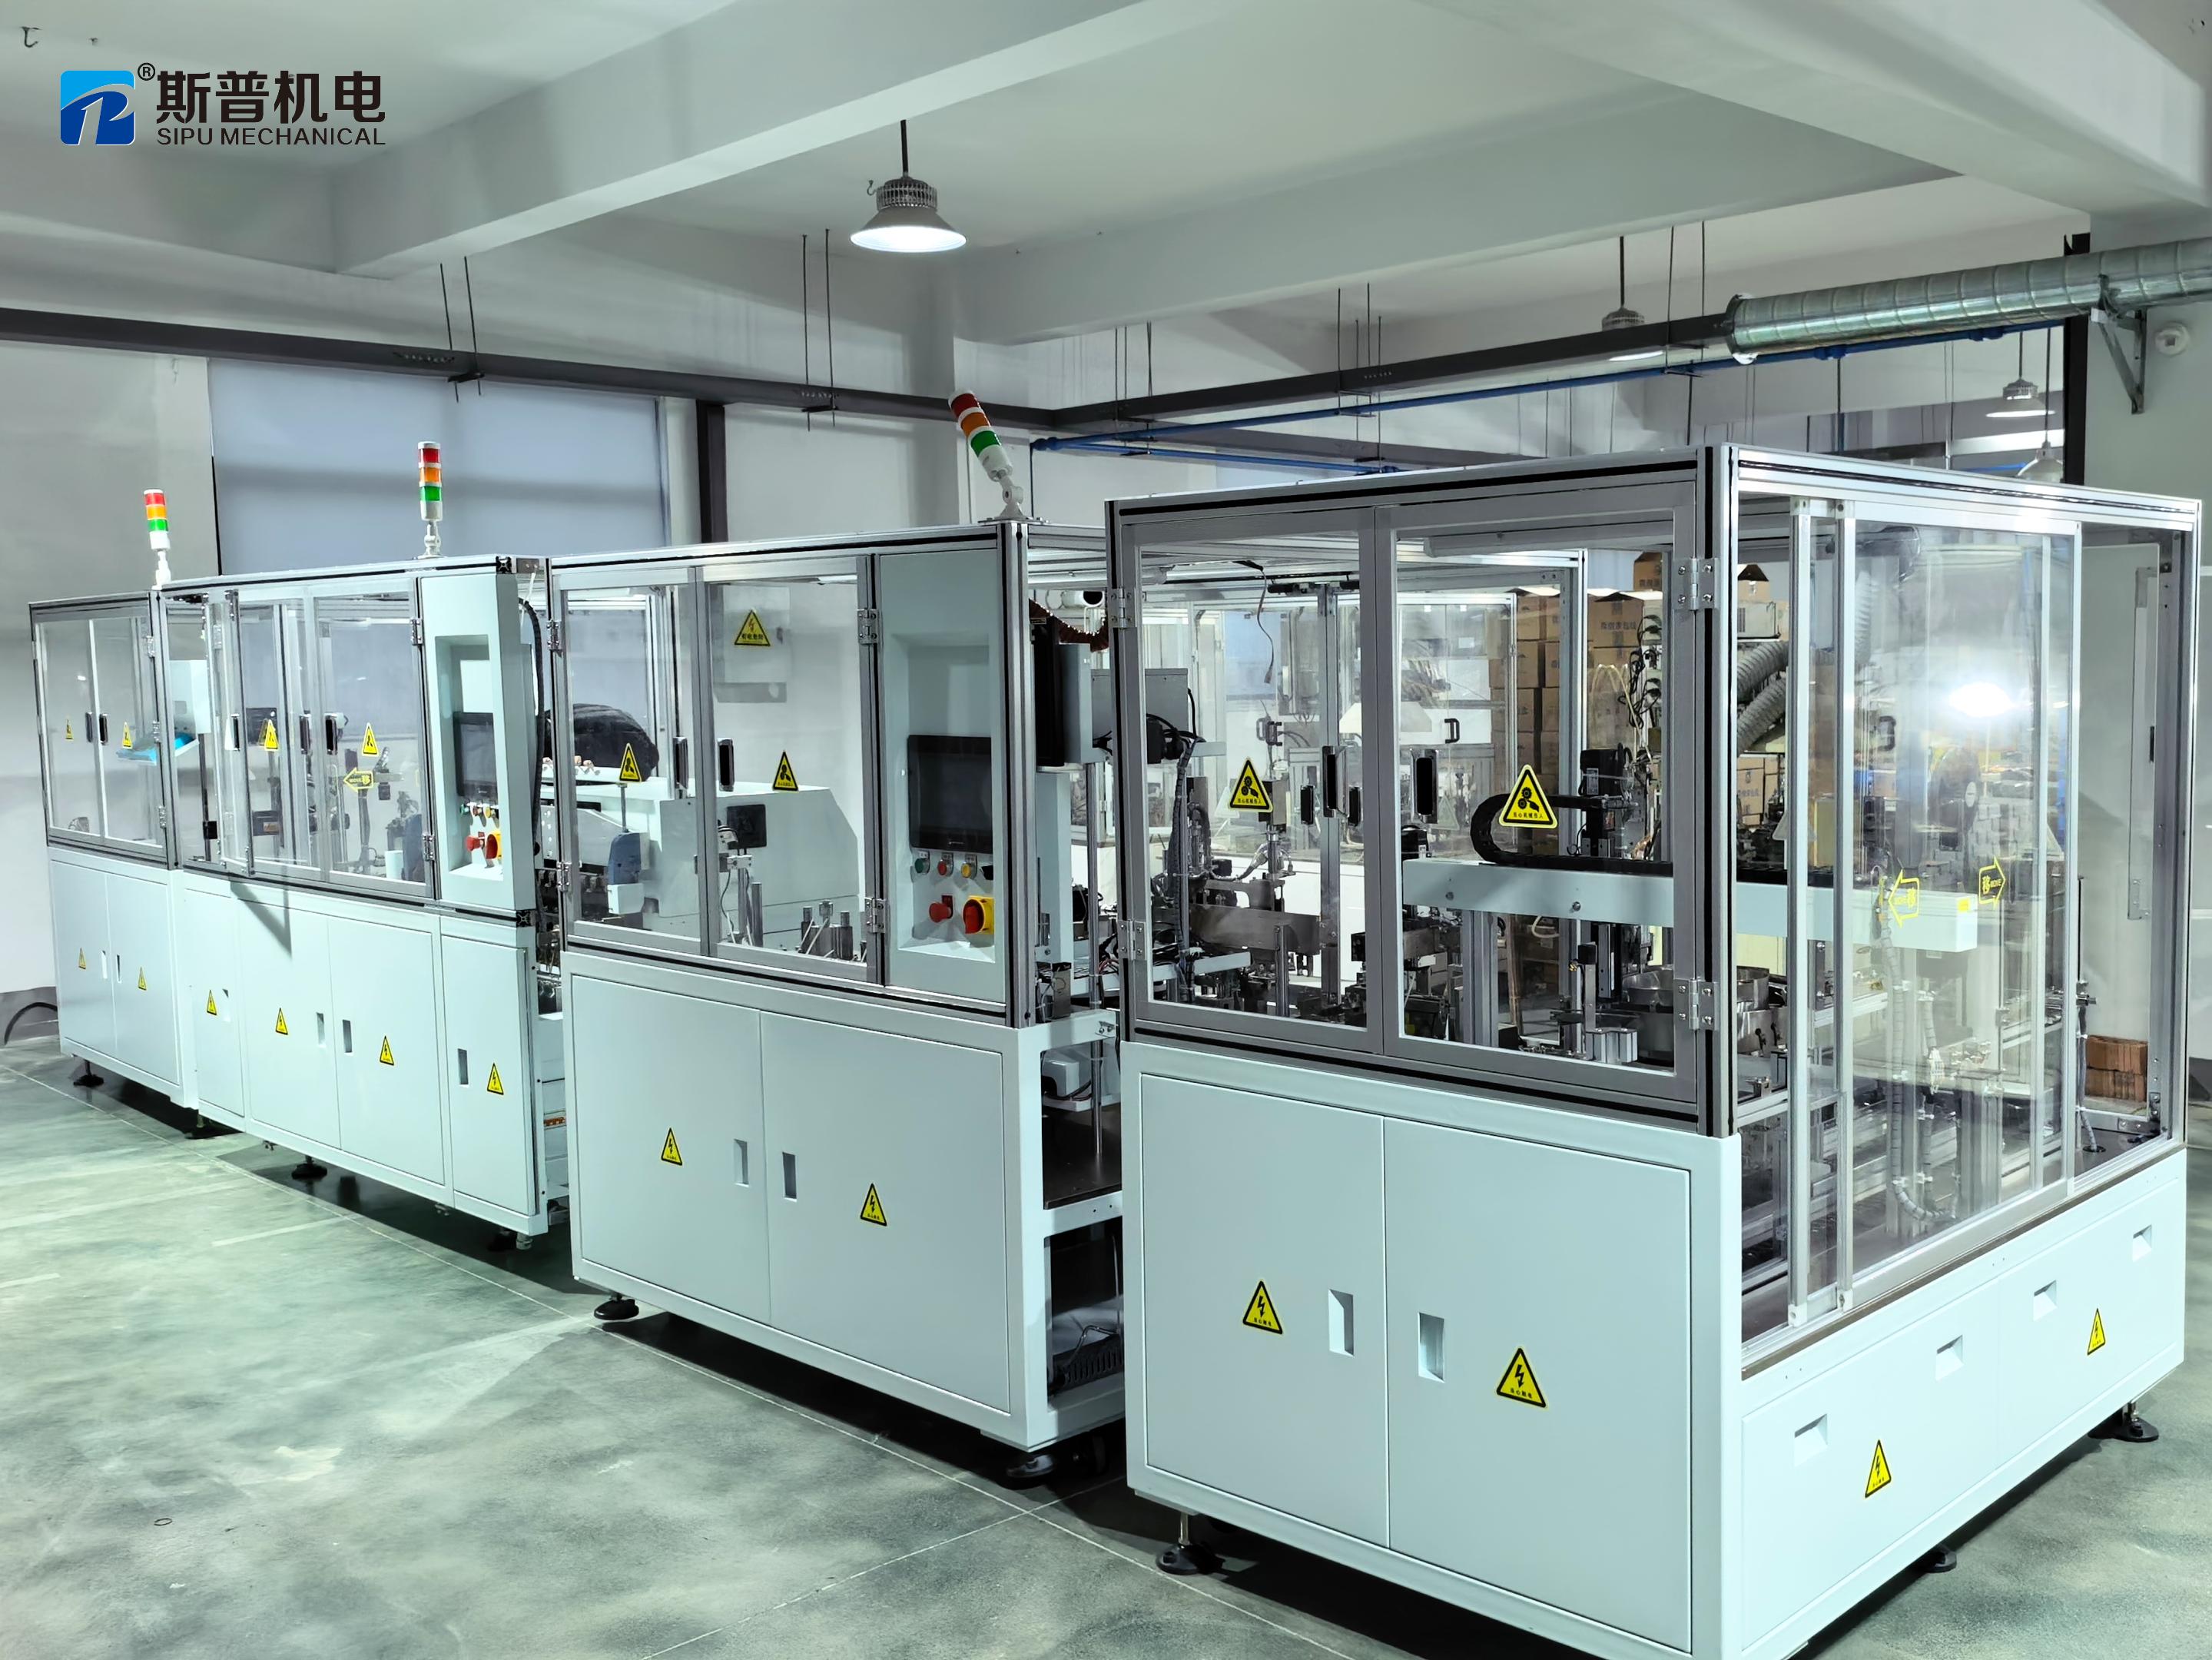
การประเมินเหล่านี้ใช้การพันขดลวดแบบหลายแกนตั้งแต่ 6 ถึง 32 แกน ลวดเคลือบฉนวนขนาด 0.02 มม. การควบคุมแรงดึงแบบเซอร์โวที่ ±0.5 กรัม ตัวนำลวดแบบโค้งที่มีรัศมีส่วนโค้ง R ≥ 5 มม. และหม้อบัดกรีที่ควบคุมด้วย PID ซึ่งรักษาอุณหภูมิไว้ภายใน ±2 °C โดยกำหนดค่าเป็นเครื่องจักรแบบเดี่ยวหรือสายการผลิตที่เชื่อมต่อกันสำหรับการพันขดลวด การบัดกรี การเสียบขา การห่อเทป และการทดสอบ โครงการขดลวดรีเลย์สำหรับยานยนต์เป็นตัวอย่างการกำหนดค่าทั่วไปของประเภทนี้
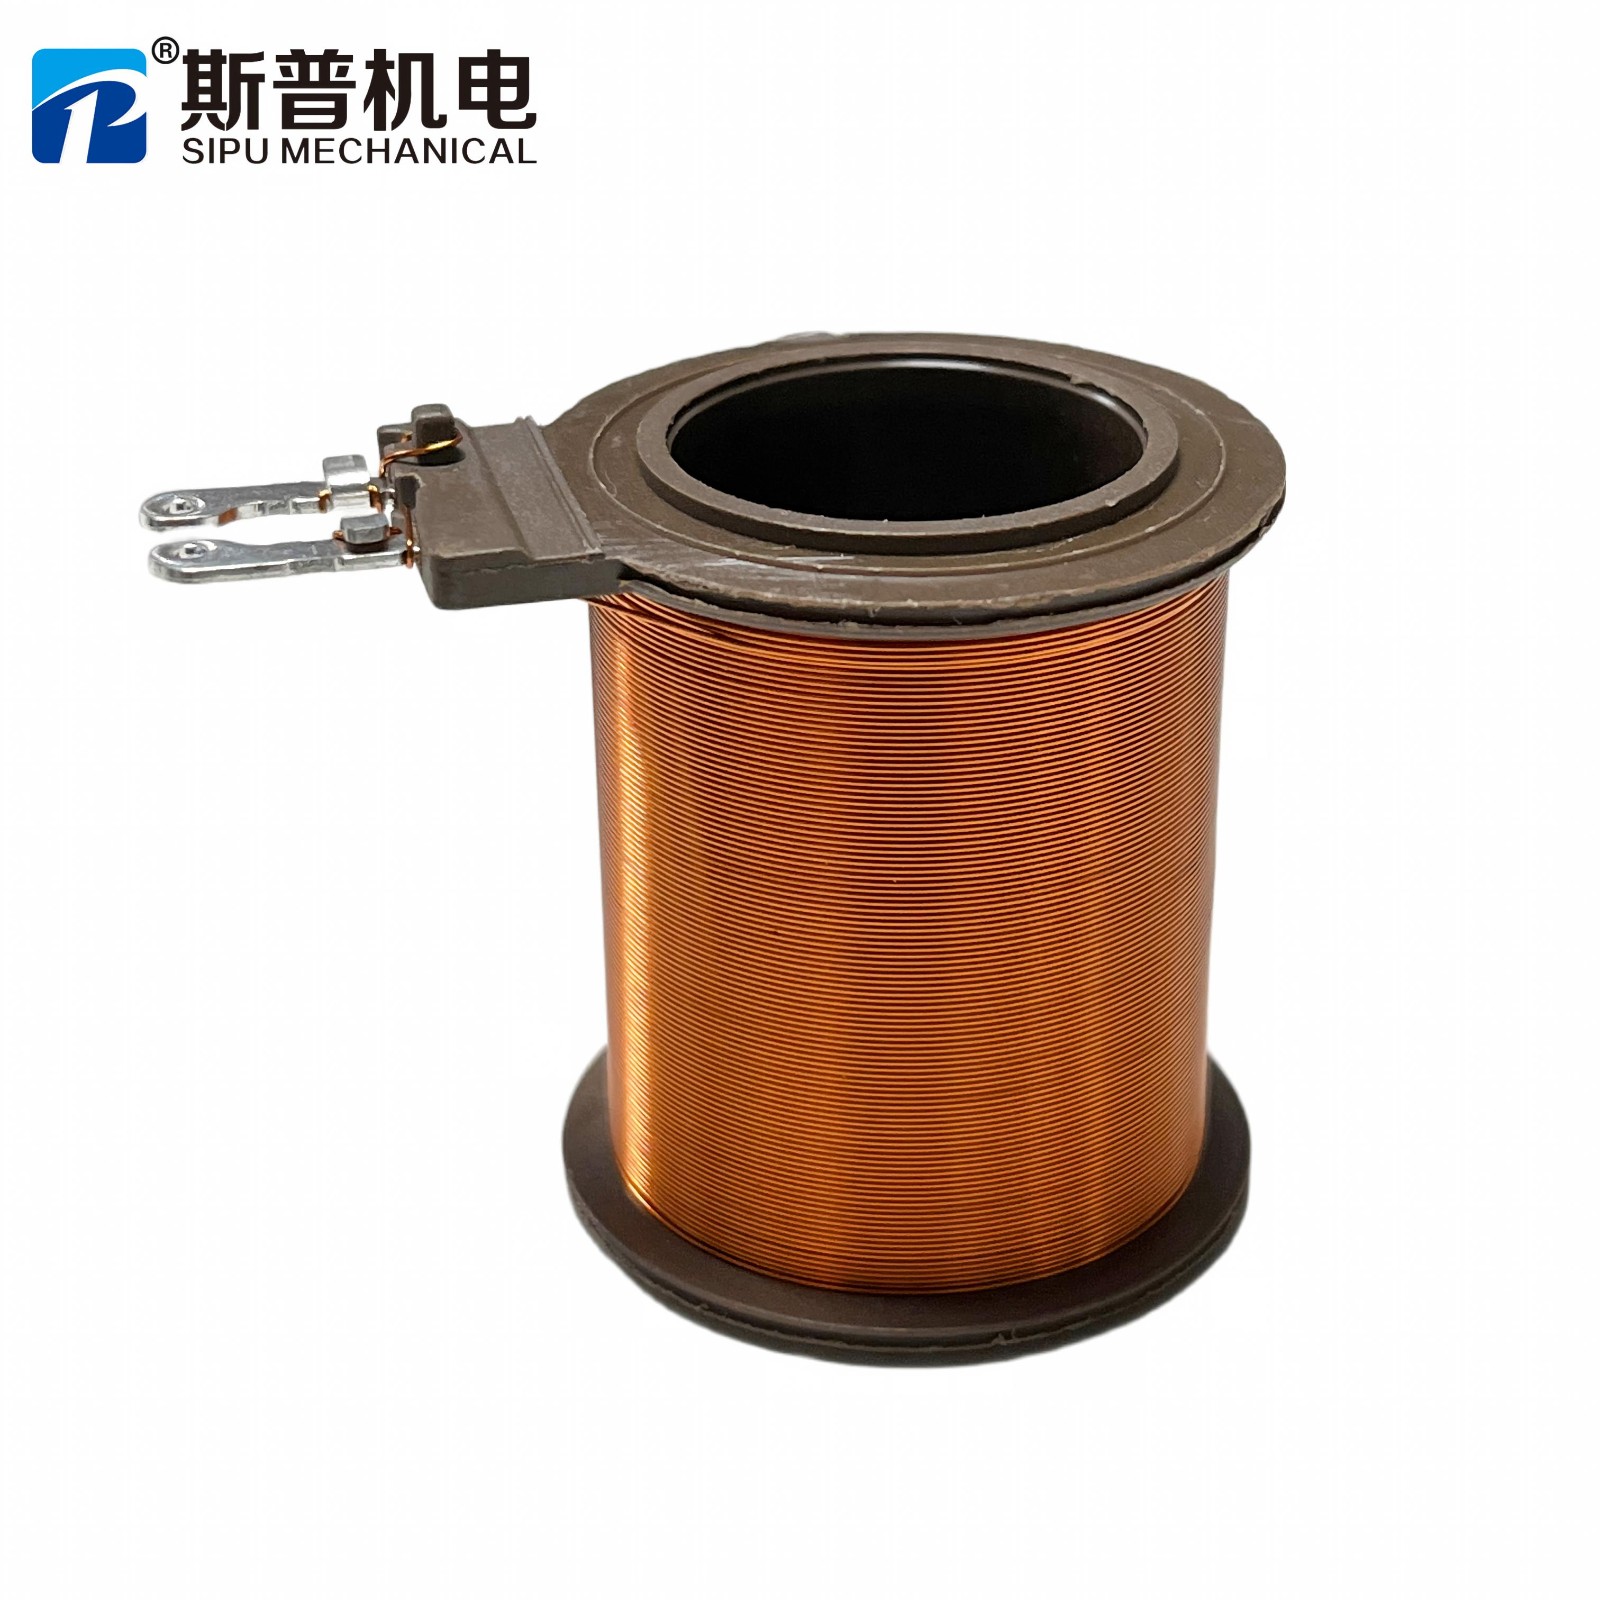
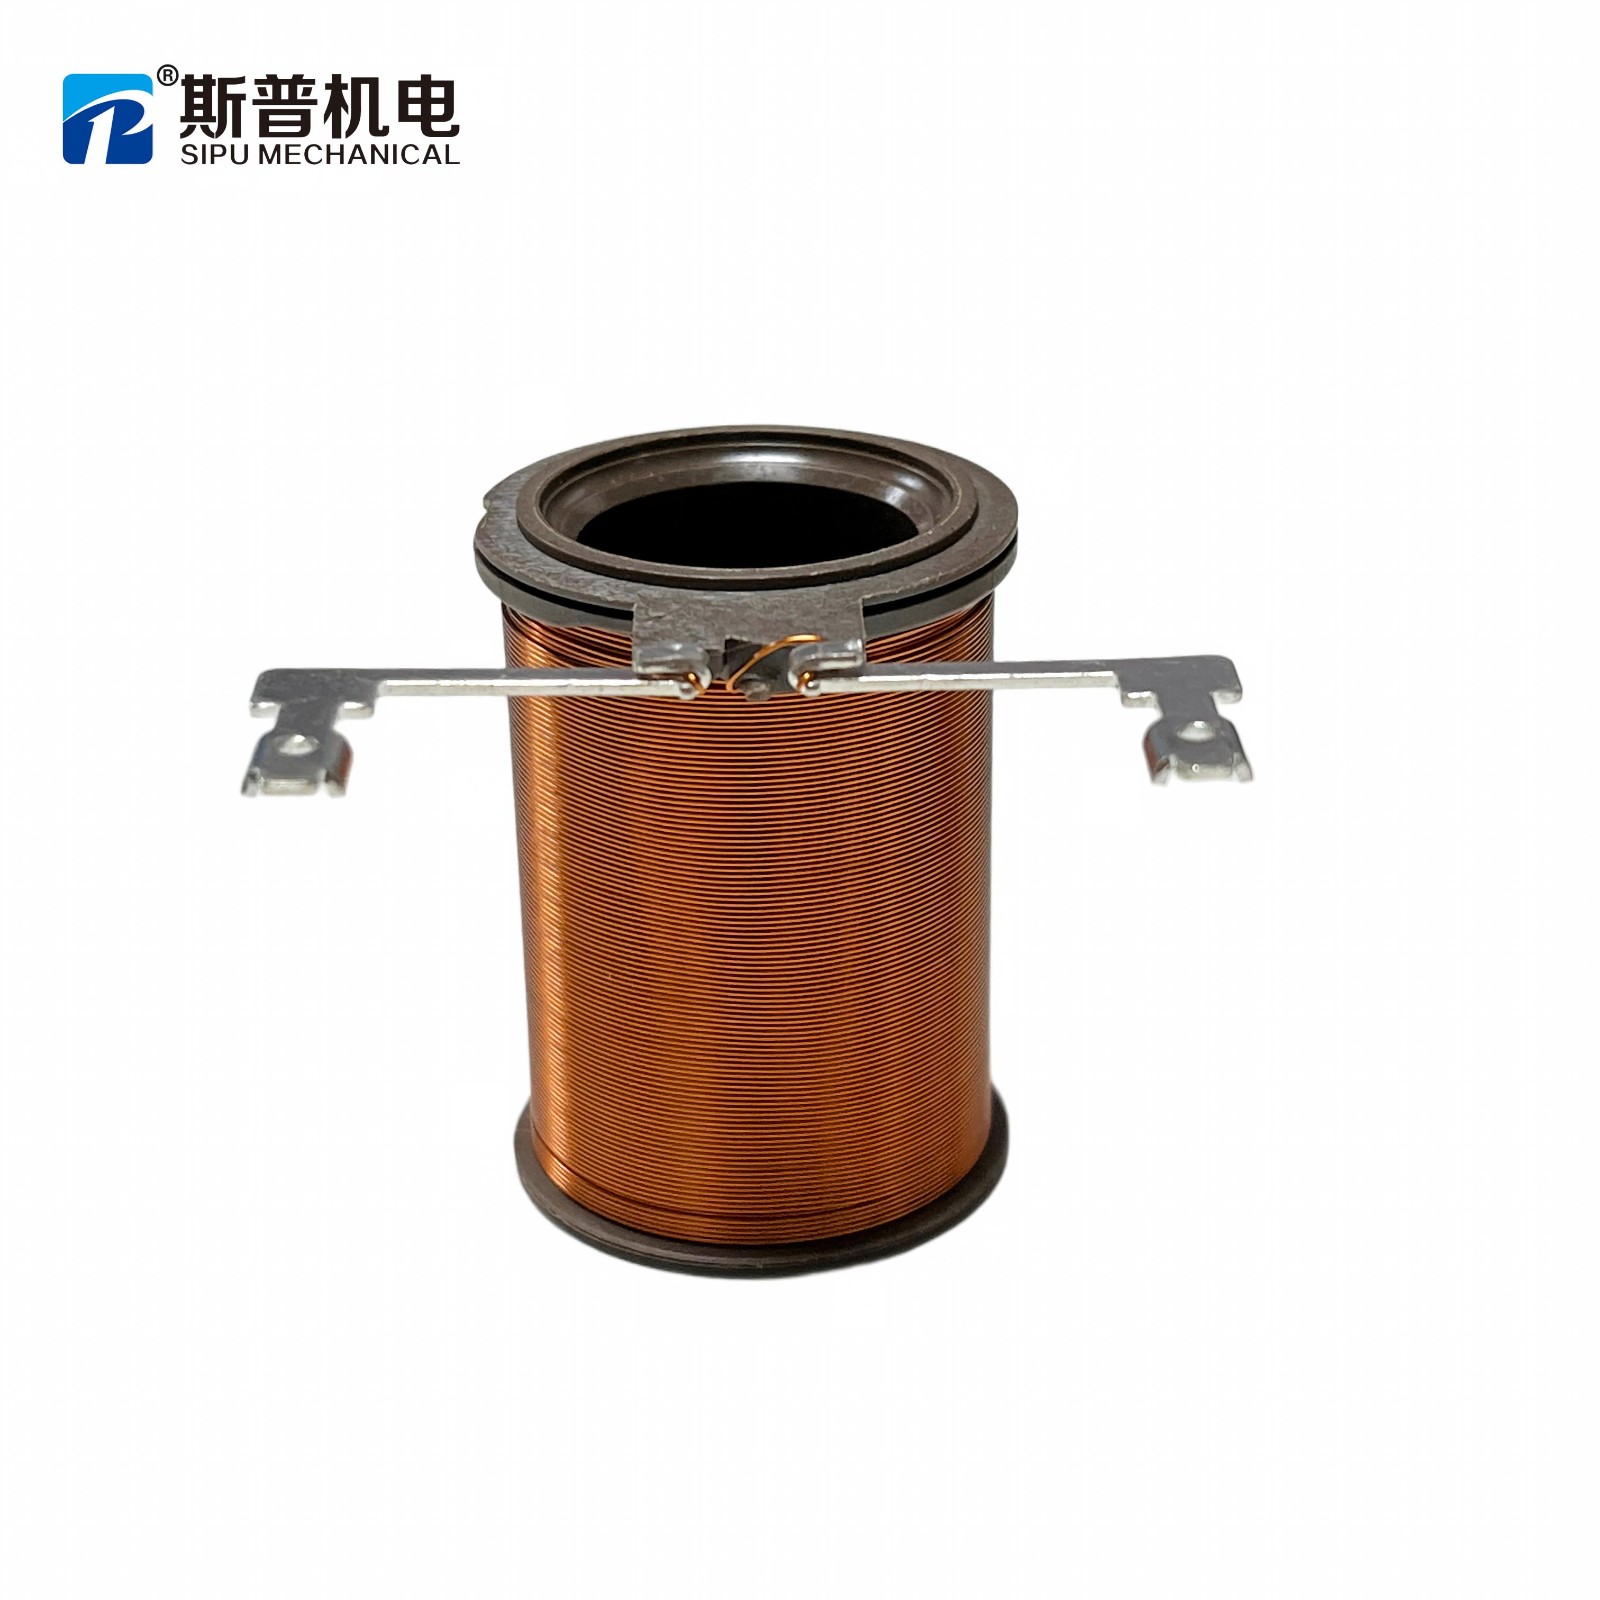
คอยล์รุ่น A
คอยล์รุ่น B
เครื่องพันขดลวดสองรุ่น เครื่องพันขดลวด SIPU หนึ่งเครื่อง — การเปลี่ยนรุ่นทำได้โดยการสลับอุปกรณ์จับยึดและเรียกคืนโปรแกรม
คำตอบมักจะไปตกอยู่ที่ไหน
ในทางปฏิบัติ คำขอผลิตภัณฑ์สองรายการส่วนใหญ่จะจบลงด้วยผลลัพธ์อย่างใดอย่างหนึ่งในสามอย่างต่อไปนี้: แบ่งปันโดยมีการเปลี่ยนแปลงโปรแกรมและเครื่องมือ; แบ่งปันหลังจากมีการปรับเปลี่ยนโครงสร้างหนึ่งครั้งซึ่งจะมีการประเมินต้นทุนและความเสถียรแยกต่างหาก; หรือซื้อเครื่องจักรสองเครื่องและหยุดจ่ายเงินสำหรับความยืดหยุ่นที่ตารางงานจะไม่ได้ใช้เลย
ความผิดพลาดที่ร้ายแรงที่สุดไม่ใช่การเลือกผลลัพธ์ที่ผิด แต่เป็นการเลือกผลลัพธ์แรกโดยที่ยังไม่ได้ตรวจสอบว่าผลลัพธ์ใดเหมาะสมที่สุด
ฉบับย่อ
เครื่องม้วนขดลวดเพียงเครื่องเดียวสามารถผลิตขดลวดได้หลายแบบ แต่สิ่งที่ทำไม่ได้คือการรองรับความแตกต่างที่ไร้ขีดจำกัด การเลือกซื้อที่ดีหมายถึงการพิจารณาเป็นคู่ๆ ว่าความแตกต่างใดอยู่ที่ระดับโปรแกรม ความแตกต่างใดอยู่ที่ระดับเครื่องมือ และความแตกต่างใดที่บังคับให้ต้องใช้เครื่องจักรที่แตกต่างกัน จากนั้นจึงเปรียบเทียบต้นทุนรวมแทนที่จะเปรียบเทียบราคาซื้อ
ส่งแบบร่างสองชุด หรือตัวอย่างสองชิ้น เราจะส่งการประเมินความเข้ากันได้เป็นลายลักษณ์อักษรกลับไป — ว่าใช้ร่วมกันได้ ใช้ร่วมกันได้กับเครื่องมือ หรือใช้เครื่องจักรแยกต่างหาก — พร้อมลำดับขั้นตอนการเปลี่ยนไปใช้เครื่องจักรอื่นในแต่ละกรณี
คำถามที่เราได้รับก่อนได้รับใบเสนอราคา
1. โมเดลสองรุ่นมีรูปแบบการเชื่อมต่อขาเหมือนกัน แต่ความยาวของขาแตกต่างกัน การเปลี่ยนโมเดลทั้งสองแบบนั้นต้องใช้เวลาและขั้นตอนการทำงานมากแค่ไหน?
โดยปกติแล้วจะเป็นการเปลี่ยนแปลงในระดับเครื่องมือ: แผ่นกำหนดตำแหน่งยังคงอยู่ แต่ส่วนยึดหรือชุดชิ้นงานจะเปลี่ยนไป และโปรแกรมการผลิตจะถูกเรียกคืน ระยะเวลาที่ใช้จะขึ้นอยู่กับการกำหนดค่าของคุณ เนื่องจากขึ้นอยู่กับจำนวนชิ้นส่วนที่เปลี่ยนและระดับการตรวจสอบชิ้นงานตัวอย่างแรกที่คุณต้องการ ไม่ใช่ตัวเลขจากแคตตาล็อก
2. เครื่องจักรหนึ่งเครื่องสามารถผลิตสินค้าสองชนิดพร้อมกันได้อย่างเต็มประสิทธิภาพหรือไม่?
ไม่ การเปลี่ยนกะงานใช้เวลาจากกำลังการผลิตเดียวกัน ดังนั้นคำถามในการวางแผนคือจำนวนการเปลี่ยนกะงานต่อสัปดาห์ คูณด้วยระยะเวลาที่ใช้ในการเปลี่ยนกะแต่ละครั้ง หากความต้องการโดยรวมเต็มกำลังการผลิต เครื่องจักรเครื่องที่สองจะเป็นตัวเลือกที่ประหยัดกว่า ไม่ว่าการเปรียบเทียบราคาซื้อจะบอกอย่างไรก็ตาม
3. ถ้าความกว้างของกระสวยไม่เท่ากัน การใช้เครื่องจักรแบบร่วมกันเป็นไปไม่ได้ใช่หรือไม่?
ไม่จำเป็นเสมอไป ความกว้างมักเป็นตัวแปรที่ระบบจับยึดสามารถเคลื่อนที่ไปได้โดยไม่ต้องเปลี่ยนจุดอ้างอิง สิ่งที่จะตัดสินก็คือว่าโซนการพันและตำแหน่งของหมุดยังคงอยู่ในช่วงที่ได้รับการตรวจสอบแล้วหรือไม่ เมื่อความกว้างเปลี่ยนแปลงไป
4. คุณต้องการอะไรบ้างเพื่อตอบคำถามเกี่ยวกับสินค้าของฉัน?
แบบร่างหรือตัวอย่าง ขนาดของแกนม้วนสายไฟ การจัดวางขาพิน ข้อมูลจำเพาะของสายไฟ จำนวนรอบและความต้องการแรงดึง ปริมาณการผลิตที่คาดหวังต่อรุ่น และขั้นตอนต่อไป เช่น การบัดกรี การเสียบขาพิน การทดสอบ ด้วยข้อมูลเหล่านี้ หน้าจอจึงเป็นการตรวจสอบการออกแบบมากกว่าการทดลองใช้งาน
5. เครื่องจักรที่มีความยืดหยุ่นสูงเป็นตัวเลือกที่ประหยัดกว่าเสมอไปหรือไม่?
ไม่เลย ต้นทุนรวมประกอบด้วยเงินลงทุน ชุดเครื่องมือ การสูญเสียจากการเปลี่ยนการผลิต และกำลังการผลิตที่คุณต้องการจริง ๆ ความยืดหยุ่นนั้นคุ้มค่าที่จะจ่ายก็ต่อเมื่อส่วนผสมของผลิตภัณฑ์เปลี่ยนแปลงบ่อยพอที่จะต้องใช้มันเท่านั้น มิเช่นนั้นก็คือกำลังการผลิตที่คุณจ่ายเงินไปแล้วแต่ไม่เคยได้ใช้งาน
บริษัท เซียะเหมิน ซีปู เมคานิคอล จำกัด — อุปกรณ์พันขดลวด บัดกรี เสียบขา และห่อเทป รวมถึงสายการผลิตขดลวดแบบครบวงจร คู่มือนี้อธิบายวิธีการประเมินผล ความสามารถที่แท้จริงจะได้รับการยืนยันตามการกำหนดค่าเครื่องจักรและคู่ผลิตภัณฑ์ในการตรวจสอบทางวิศวกรรม